


Povratne informacije

Autor: FTM
Date: Sep 02, 2026
Dijelovi za lijevanje u pijesak: postupak, materijali, tolerancije i razmatranja pri kupnji
Zamolite tri ljevaonice da ponude isto tijelo ventila od 30 kg i često ćete dobiti tri različite cijene, tri različita obećanja o toleranciji i tri različite pretpostavke o dodatku za strojnu obradu. To nije nemarno; to se događa jer "lijevanje u pijesak" pokriva nekoliko sustava kalupljenja s vrlo različitim mogućnostima. Kratki odgovor za kupce je sljedeći: dijelovi za lijevanje u pijesku obično su najisplativiji put do zdravih, srednjih do velikih metalnih komponenti u malim do srednjim volumenima, pod uvjetom da su sustav kalupljenja, stupanj tolerancije i plan inspekcije usklađeni s dijelom od samog početka.
Ekonomija objašnjava zašto. Pješčani kalup košta djelić metalne matrice, proces prihvaća gotovo sve legure koje se mogu lijevati, a praktična gornja veličina mjeri se u tonama, a ne u kilogramima. Kompromisi su labavije tolerancije od lijevanog materijala i hrapavija površina, a oboje se postiže dopuštenjima za strojnu obradu i jasnom specifikacijom.
Što se računa kao dio za lijevanje u pijesak?
Dio za lijevanje u pijesak je svaka metalna komponenta oblikovana izlijevanjem rastaljenog metala u kalup napravljen od zbijenog, vezanog pijeska formiranog oko uzorka koji se može ponovno koristiti. Jezgre, koje su pješčani oblici smješteni unutar šupljine, stvaraju unutarnje prolaze i šupljine, i zato se proces dobro nosi sa složenošću: tijela ventila s stazama protoka, kućišta motora s rashladnim komorama, spojevi cijevi s unutarnjim provrtima i kućišta mjenjača s rebrastim stijenkama.
Izbor legura je širok: sivi i nodularni lijev, ugljični i niskolegirani čelici, nehrđajući čelik, aluminij i legure bakra kao što su mesing i bronca. Gotove komponente kreću se od nekoliko stotina grama do mnogo tona. Dvije karakteristike definiraju lijevani proizvod. Točnost dimenzija obično spada unutar ISO 8062 stupnjeva tolerancije lijevanja CT9 do CT13, ovisno o sustavu kalupljenja i veličini dijela, a površina nosi teksturu kalupnog pijeska. Brtvene površine, provrti i površine prirubnice stoga trebaju dodatke za strojnu obradu dizajnirane u fazi crtanja i dovršene rezanjem.
Kako proces oblikuje dio i njegovu cijenu
Redoslijed je jednostavan za slijediti: izradite uzorak, oblikujte polovice kalupa oko njega, postavite sve jezgre, sastavite kalup, izlijte, ohladite, protresite, zatim odrežite vrata i dizače i očistite odljevak. Ono što je komercijalno važno je gdje se zapravo odlučuje o kvaliteti i cijeni. Kvaliteta uzorka i dizajn rastavnih linija postavljaju osnovu za točnost dimenzija. Gating i dizanje određuju hoće li se metal čvrsto očvrsnuti ili će zadržati poroznost stezanja. Brzina hlađenja utječe na strukturu zrna i, kod čeličnih odljevaka, na to je li potrebna toplinska obrada. Svaka dodatna jezgra, pooštrena tolerancija ili strojno obrađena površina povećavaju troškove negdje u lancu, zbog čega se crteži koje pregledava inženjer ljevaonice često vraćaju jeftinije, a ne skuplje.
Za detaljan pregled izrade uzorka, oblikovanja, izlijevanja i izbijanja pogledajte ovo objašnjenje korak po korak kako funkcionira lijevanje u pijesak i koje dijelove proizvodi .
Sustavi kalupljenja: Zašto lijevanje u pijesak nije jedan proces
Kada dobavljač ponudi dijelove za lijevanje u pijesku, cijena i moguća preciznost uvelike ovise o sustavu kalupljenja koji stoji iza broja. Zeleni pijesak, vezan glinom i vodom, industrijski je radni konj: brz, za višekratnu upotrebu i najjeftiniji po kalupu, koji odgovara jednostavnijim dijelovima u većim količinama. Natrijev silikat, koji se često naziva pijeskom vodenog stakla, stvrdnjava se u tvrd, dimenzionalno stabilan kalup i naširoko se koristi za čelične odljevke. Furan i ostali smolni pijesci koji se ne peku stvrdnjavaju se kemijski na sobnoj temperaturi, dobro drže svoj oblik i poboljšavaju završnu obradu na većim, složenijim odljevcima. Pijesak za oblaganje vezan silicijevim solom dodatno pročišćava površinu kalupa i smanjuje zalihe preostale za strojnu obradu.
Slijedi praktično pravilo: što je geometrija ili tolerancija zahtjevnija, to je sustav kalupljenja važniji. Ljevaonica koja pokreće nekoliko sustava može uskladiti metodu s dijelom umjesto da svaki posao tjera kroz jednu liniju, a tu fleksibilnost vrijedi pitati prije nego što usporedite ponude.
| Sustav kalupljenja | Tipična tolerancija (ISO 8062) | Tipična lijevana površina | Najprikladnije za |
|---|---|---|---|
| Zeleni pijesak (povezan glinom) | CT11-CT13 ručno oblikovanje; CT9-CT11 strojno oblikovanje | Otprilike Ra 12,5-25 mikrona | Jednostavniji dijelovi u većim količinama po najnižoj cijeni kalupa |
| Natrijev silikatni (vodeno staklo) pijesak | CT10-CT12 | Otprilike Ra 12,5-25 mikrona | Čelični odljevci i veći dijelovi trebaju čvrste, stabilne kalupe |
| Furan i smolni pijesak koji se ne peče | CT9-CT11 | Otprilike Ra 6,3-12,5 mikrona | Veći ili složeniji odljevci u malim do srednjim serijama |
| Silika sol vezani za oblaganje pijeska | CT8-CT10 | Otprilike Ra 6,3-12,5 mikrona, finer texture | Dijelovi kod kojih se završna obrada i dodaci za strojnu obradu moraju zategnuti |
Gdje dijelovi za lijevanje u pijesak zarađuju svoje mjesto
Ventil i komponente za kontrolu tekućine
Tlačna oprema je prirodna. Dijelovi ventila od legiranog čelika lijevani u pijesak, kao što su tijela, poklopci i zatvarači, izlaze iz kalupa s izdašnom zalihom i završavaju se CNC strojnom obradom na brtvenim površinama i površinama prirubnica, gdje su zadržavanje tlaka i kontrola curenja najvažniji. Odljevak nosi teret; strojna obrada daje preciznost.
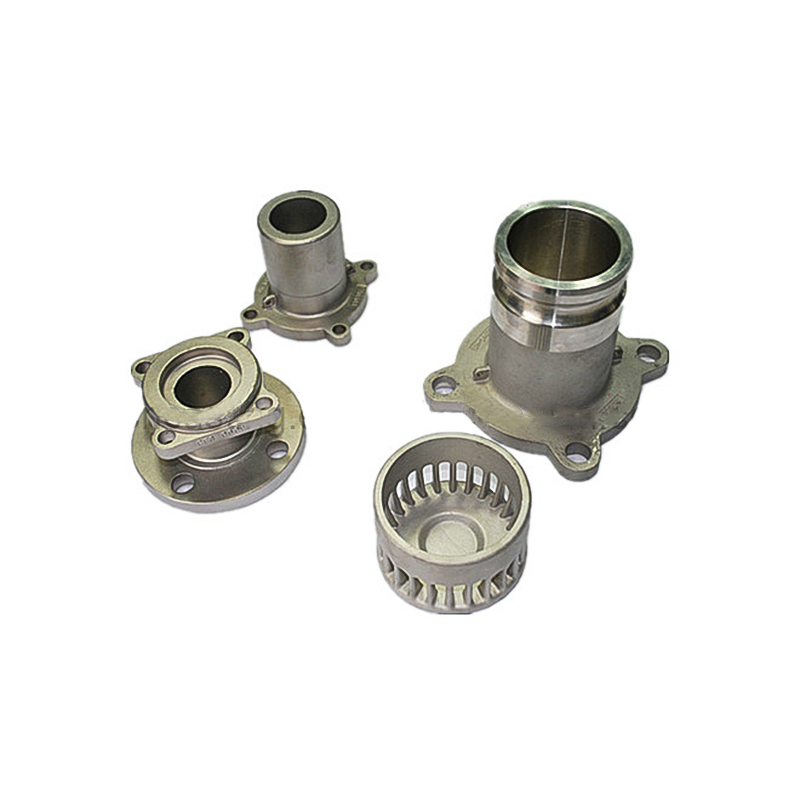 Dijelovi ventila za lijevanje u pijesak od legiranog čelika Tijela ventila, poklopci i zatvarači od pijeska lijevani s brtvljenjem i prirubnicama obrađenim na CNC-u, kombinirajući čvrstoću lijevanja s preciznošću obrade potrebnom za zadržavanje tlaka i kontrolu curenja. Pogledajte proizvod →
Opći strojevi i prijenos snage
Cilindri lijevani u pijesak, dijelovi motora, poklopci ležajeva, osovine s prirubnicom i kućišta mjenjača iskorištavaju slobodu procesa u debljini stjenke i ukupnoj veličini, dok strojna obrada dovodi provrte i površine u toleranciju. Ovo je također mjesto gdje se interna strojna obrada i premazivanje isplate, jer je rukovanje između različitih dobavljača često ono gdje se gubi tolerancija i vrijeme isporuke.
 Strojna obrada cilindra za lijevanje u pijesak Hidraulički cilindri od pijeska lijevani obradom u kući dovode provrte i površine u toleranciju, nudeći fleksibilnost u debljini stjenke i veličini za aplikacije motora, mjenjača i teške opreme. Pogledajte proizvod →
Pomorska, građevinska i poljoprivredna oprema
Odljevci od čeličnog pijeska za brodsku opremu, dijelove za spajanje cijevi, komponente za motocikle i dijelove za poljoprivredne strojeve zaokružuju popis: primjene kojima su potrebna žilavost, zaštitni premazi i pouzdana mehanička svojstva više od kozmetičke završne obrade. Za tešku opremu, ista logika se proteže na potrošne dijelove i komponente za montažu.
 Čelični lijev u pijesku za pomorsku opremu Čvrsti čelični odljevci od pijeska za pomorsku opremu i dijelove za spajanje cijevi, prikladni za primjene koje zahtijevaju zaštitne premaze i pouzdana mehanička svojstva, a ne kozmetičku završnu obradu. Pogledajte proizvod →
U pravilu, ako je dio od željeza, teži od nekoliko kilograma ili potreban u volumenima koji ne opravdavaju težak alat, lijevanje u pijesku zaslužuje prvi citat.
Kako se lijevanje u pijesak uspoređuje s lijevanjem pod pritiskom i lijevanjem po investiciji
Prvi zaključak: odaberite lijevanje u pijesak za veličinu, željezne legure i male do srednje količine; odaberite lijevanje pod pritiskom za dijelove od obojenih metala tankih stijenki u velikim količinama; i odaberite livenje po ulošku kada niske tolerancije i fini detalji opravdavaju višu cijenu komada. Nijedan od ta tri nije univerzalno bolji, jer rješavaju različite probleme.
Lijevanje pod pritiskom koristi trajnu čeličnu matricu, tako da je alat skup, ali cijena po dijelu naglo pada s volumenom; uvelike je ograničen na legure aluminija, cinka i bakra te na veličine dijelova koji odgovaraju stroju. Lijevanjem za investicije proizvode se komponente gotovo neto oblika s finim detaljima, ali postupak voska i keramike košta više po komadu. Lijevanje u pijesak nalazi se na suprotnom kutu: minimalno ulaganje alata, gotovo neograničen izbor legure i velikodušan raspon veličina, s labavijom preciznošću lijevanog da se strojna obrada vraća na funkcionalne površine. Mnogi programi za pronalaženje izvora koriste sve tri jedna pored druge, dodjeljujući pješčane odljevke okvirima, kućištima i tijelima ventila, odljevke za ulaganje složenim manjim komponentama, a tlačne odljevke aluminijskoj opremi velike količine.
Što potvrditi prije potpisivanja narudžbe za livenje u pijesku
Razlika između glatkog reda i problematičnog obično se vidi u specifikaciji, a ne u metalu. Prije nego što se posvetite dobavljaču, odredite sljedeće:
- Tolerancijski stupanj i dodatak za strojnu obradu. Imenujte standard, kao što je ISO 8062, i stupanj tolerancije na crtežu, te označite koje su strane strojno obrađene, tako da citati mogu biti stvarno usporedivi.
- Sustav kalupljenja i vezivo. Pitajte pretpostavlja li ponuda zeleni pijesak, natrijev silikat, smolu ili pijesak koji je obložen silicij-dioksidom; izbor mijenja i cijenu i završnu obradu.
- Provjera materijala. Navedite standard legure, zahtijevajte mehaničku ispitnu šipku za svako zagrijavanje i tražite izvješće o kemijskom sastavu.
- Opseg inspekcije. Dogovorite se o dimenzionalnoj inspekciji i vizualnim kriterijima, te o ispitivanju magnetskim česticama ili ultrazvučnom ispitivanju za područja koja zadržavaju pritisak ili su kritična za sigurnost.
- Opseg nakon lijevanja. Navedite tko vrši toplinsku obradu, strojnu obradu, premazivanje i bojanje te koji se dokumenti, kao što su izvješća o dimenzijama i potvrde o materijalu, isporučuju s robom.
- Prvo odobrenje za članak. Uzorak odobren prema crtežu sprječava većinu sporova kasnije u seriji.
Rad s dobavljačem lijevanog pijeska po narudžbi
Lijevanje u pijesak nagrađuje dobavljače koji ga tretiraju kao proces koji treba projektirati, a ne jednostavno izliti, a znakove je lako uočiti: dobavljač pita o radnom opterećenju i radnom okruženju dijela, predlaže sustav kalupljenja umjesto da čeka da se neki imenuje, i navodi strojnu obradu i premazivanje kao dio istog plana. Od 2003. Ningbo Hansheng Machinery Parts Co., Ltd., također djeluje kao Ningbo Yifei Machinery Parts Co., Ltd. , isporučila je prilagođene odljevke i otkivke iz tvornice od 5000 četvornih metara u Ningbou, Kina, koja radi prema sustavu osiguranja kvalitete ISO 9001, sa strojnom obradom, toplinskom obradom i površinskim premazom koji se obavljaju unutar kuće, a većina proizvoda izvozi se u Europu i Sjevernu Ameriku.
Ako nabavljate dijelove za lijevanje u pijesak, najučinkovitije polazište je crtež s jasno označenim tolerancijama, količinama i detaljima primjene. Sposoban dobavljač će odgovoriti s preporučenim sustavom kalupljenja, planom strojne obrade i ponudom koju možete usporediti redak po redak, a ta je usporedba mjesto gdje se nalaze stvarne uštede.
Prikaz odabranog ležaja


Podaci za kontakt
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Veze na proizvode
Veze na proizvode
- Dijelovi za lijevanje poljoprivrednih strojeva
- Automatski lijevani dijelovi
- Dijelovi za tlačni lijev od mesinga
- Zub kašike za lijevanje i pribor
- Dijelovi za lijevanje spremnika
- Dijelovi za investicijsko lijevanje
- Dijelovi za lijevanje strojeva
- Dijelovi za lijevanje rudarskih strojeva
- Lijevani dijelovi željeznica i vlakova
- Dijelovi za lijevanje u pijesak
- Dijelovi za štancanje i kovanje
- Dijelovi za lijevanje ventila
Kontaktirajte nas

